四川报讯网欢迎您~!
 设为首页
四川报讯网欢迎您~!
设为首页
网带式烘干机温度不均,追到根上只有五个:① 边缘漏风形成热风短路;② 没有静压箱、布风呈"喇叭口";③ 布料厚度不均;④ 多层共用风道互相抢风;⑤ 热源侧调节能力不足或被积灰拖垮风量。
对应的解法依次是:弹性密封压边 → 静压箱 + 梯度开孔均流板 → 往复布料 + 定厚刮板 → 每层单独设置单元 + 风阀 + 层间翻料 → 比例调节燃烧机 + 变频循环风机 + 微正压补风。验收口径:满载稳定运行 30 min 后,同一网带层取 9 点,温差应 ≤±3℃(等价说法:同层极差 ≤6℃),热风温度稳态波动 ≤±1.5℃,出料端宽度方向风速偏差 ≤±5%。
一句提醒:动手改造之前先分清是"哪一种不均"——横向、纵向、层间、时序波动这四类的处理方式完全不同;并且热风温度均匀不等于物料干燥均匀,主要判据是出料含水率极差(出烘 9 点取样 ≤2.5 个百分点)。
一、先把"温度不均"量化,否则没法谈解决
1.1 先分清是"哪一种不均"——四种现象的成因完全不同
设备现场讲"我这台网带温度不均",这句话通常混着四种互不相干的现象。它们在仪表上的表现可能一模一样——某个探头读数偏低——但成因、排查路径、处理办法几乎没有交集。没分清属于哪一种就动手改,是网带改造返工率高的头号原因,也是"改完还是不均匀"很常见的原因。
| 类型 | 现场表现 | 典型成因 | 本文对应章节 |
| ① 横向不均 | 同一截面上,箱壁两侧与中心温度不同,且位置固定、每批都复现 | 边缘漏风、无静压箱、布料偏斜 | 第二、三、四章 |
| ② 纵向不均 | 沿网带前进方向,某一段整体偏高或偏低 | 单元风量分配失衡、排湿口抽走过量热风、热源能力沿程衰减 | 第五、六章 |
| ③ 层间不均 | 多层机上层偏干下层偏湿(或相反),换到另一层结论就反过来 | 共用风道抢风、风向未逐层交替、层间无翻料 | 第五章 |
| ④ 时序波动 | 同一个点在不同时刻读数忽高忽低,多次读数差值大 | 燃烧机调节比不足、PID 参数不当、探头装在热源出口 | 第六章 |
排查有先后顺序。 ①②③ 属于空间型——设备安装定型后形态基本固定,当下测和明天测差不多;④ 属于时间型——随负载、燃料品质、季节环温变化出现或消失。所以标准排查顺序是先按住时间维度再谈空间分布:满负荷连续记录 30 min 以上,确认读数已经稳定,再去看九个点的空间分布。跳过这一步,极容易把一次偶然的燃烧机调节动作,误判成某个位置的结构缺陷,然后照着错误结论去加导流板。
还有一层更隐蔽的混淆:热风温度不等于物料温度。
在恒速干燥阶段,物料表面维持在与湿球温度接近的水平,明显低于周围热风温度;只有水分降到临界含水率以下、进入降速期之后,料温才开始向风温靠拢。这意味着同一时刻箱内九个点风温一致,九个点上的物料却处在不同的干燥阶段:
热风温度均匀是必要条件,不是充分条件。 九个点的风温完全一致,也不等于九个点的物料干燥程度一致。真正的判据始终落在出料含水率的极差上——这也是为什么后文的验收表同时列了温度指标和含水率极差两项,只看前者会漏判。
顺带说明一个行业现状。 现行带式干燥机的产品标准主要规定结构、材质、安全防护与噪声限值,极少规定干燥均匀性的测量方法与限值。口径缺失的直接后果是买卖双方各说各话:
• 买方:“你们的烘箱均匀吗?” • 卖方:“均匀,±5℃ 左右。” • 买方装好后横向实测差 9℃,卖方说:“那是你料摊得不匀。”
"±5℃"本身也是个歧义词——它可能指同一位置的时序波动幅度,可能指空载条件下的空间极差,也可能只是控制仪表的显示精度。三种含义对应三种完全不同的技术状态。
没有事先写清楚的验收方法,就是没有验收标准。 下一节的布点法正是为了两件事:一是把上面四种不均分离开,让它们各自显形;二是给买卖双方一套可以照抄进合同的共同语言。这套口径是四川西部大旗在所有网带项目中统一的执行标准,客户可直接引用。
1.2 9 点布点法:怎么测才作数
| 要素 | 规定 | 常见的错误做法 |
| 测什么 | 作用在物料表面上的风温 | ❌ 直接读换热器出口温度(通常比料面高 3~6℃) |
| 探头位置 | 距料层表面 30~50 mm,网带上侧进风面;同时在下层回风侧布点对比 | ❌ 探头吊在箱顶空腔里,测的是空箱温度 |
| 布点方式 | 宽度方向 3 点(两侧各距箱壁 200 mm、正中 1 点)× 长度方向 3 点(进料端、中段、出料端)= 每层 9 点 | ❌ 只测中间 1 点,等于没测 |
| 多层怎么算 | 三层网带 = 27 点。分层判定,不允许三层混算平均值 | ❌ 三层 27 点求一个平均值,把层间差异抹平了 |
| 读数时机 | 满载、连续运行 30 min 以上、9 点在同一时刻读满 | ❌ 空载测,或边开边测、读一圈下来物料已经换了位置 |
| 判定值 | ≤±3℃(相对本层平均值)= 极差 ≤6℃ | — |
一个容易混淆的点:"±3℃"和"极差 ≤6℃"是同一件事的两种说法。测得 N 个点的两个峰值相减得到的值不超过 6℃,就等价于每个点偏离平均值不超过 ±3℃。签合同时两种写法任选一种,不要并列写两个数,否则验收时容易争执。
1.3 温度不均到底损失多少钱
很多人觉得温差大只是"有点干有点湿",其实它同时吃掉两笔钱。
(一)为了迁就"湿的那一撮",整批要多烘
一批货里如果有少量点位含水率偏高,合规的做法就是把整批的平均含水率压到更低,才能保证物料高湿区也在 ≤10.0% 以内。
以 1 t 干品为基数(按含水率 9.0% 计,绝干物质 D = 910 kg): 若被迫把平均含水率压到 7.5%才能保证物料高湿区达标 则在 7.5% 口径下的商品重量 = 910 ÷ 0.925 = 983.8 kg 比 9.0% 口径少了 16.2 kg 按统货价 30 元/kg 计 = 直接少卖约 486 元/吨
这一个数就够了:含水率极差每扩大 1 个百分点,等于每吨货白送出去几十到上百元。
(二)漏风与短路把燃气直接排掉
以一台 40 万大卡天然气热风炉为例: 额定燃气量 = 40 万 kcal/h ÷ 8 500 kcal/m³ ≈ 47 m³/h 若边缘漏风导致 5% 的热风没穿料层直接回到回风管 损失燃气 = 47 × 5% ≈ 2.35 m³/h 按每天 20 h、一个产季 200 天 ≈ 9 400 m³ 按 3.20 元/m³ ≈ 3.0 万元/产季
这笔钱不像换件那么显眼,但它每天都在发生,且不体现在任何一张报表里——它只体现为"这个月的燃气费怎么比上个月高了"。
二、原因①:边缘漏风,热风从旁路走了
2.1 为什么会漏
网带是运动件,网带面与箱体侧壁之间必须留间隙(通常 15~30 mm),否则会刮擦。这条必需的装配缝隙就是"热风捷径"——热风天性选择阻力较小的路径,旁路没有料层阻挡,阻力几乎为零,于是大部分风量从边缘溜过去,中间的料反而"吃不饱"。
2.2 现场怎么一眼认出来
| 表征 | 对应现象 |
| 横截面对称性 | 两侧干得飞快甚至焦边,中间还是软的 |
| 网带两侧 | 能明显感觉到有股持续的风从缝隙里往上冒(手掌或纸条试验) |
| 边缘温度 | 边缘区域的料层温度比中心高 5~8℃(可用红外测温快速确认) |
快速判定法:在出料端停机,用风速仪沿网带宽度扫 7 个点。如果两侧点的风速明显高于中间点,而不是相反的情况,那基本可以锁定是旁路问题而不是布料问题。
2.3 西部大旗的解法
| 措施 | 具体做法 | 作用 |
| 弹性密封压板 | 箱体侧壁设可调压紧的柔性密封板(耐温硅胶 + 不锈钢压条),贴住网带侧边,磨损后可调 | 堵住主旁路 |
| 网带两侧挡料边 | 网带两侧加装上下双挡边,既挡料也挡风 | 二次阻断 |
| 边缘导流条 | 在密封板上方加一道倾斜导流条,把贴壁的边界层"掰"回料层方向 | 消除边界层短路 |
| **进料端与出料端的柔性格挡 | 进出料口设双层软帘 + 上吸式风幕 | 防止冷空气倒灌拉低端部温度 |
治理目标:边缘漏风率 ≤3%(按横截面风量平衡核算),换算成效果:宽度方向的风速分布不应再出现"两侧高、中间低"的形态。
三、原因②:没有静压箱,布风呈"喇叭口"
3.1 机理:动压没有转成静压
风机吹出来的风带着动压(速度带来的能量)。如果直接对着网带吹,正对风口的那一小片区域风速高,越往两边越低——这就是"喇叭口"分布。要让整个宽度方向均匀出风,必须先把动压转换成静压,让风在一个容积里"稳"下来,再通过均流板均匀地铺满整个截面。
❌ 风机直吹: 正对风口 2.4 m/s | 边缘 0.8 m/s 偏差 ±50% ✅ 静压箱+均流板:1.05 / 1.10 / 1.08 / 1.12 / 1.06 m/s 偏差 ±3%
3.2 判定方法
沿网带宽度方向在出料料面上 100 mm 高度均匀取 5~7 点读风速,算出:
风速不均匀度 = 极差÷ 平均值 × 100%
> ±10% 就该整改,目标定在 ±5% 以内。
3.3 西部大旗的解法
| 措施 | 参数 | 说明 |
| 单元静压箱 | 每台循环风机对应一个单独静压腔,腔体截面风速 ≤2.5 m/s | 截面风速越低,动压转静压越充分 |
| 梯度开孔均流板 | 开孔率沿宽度方向从近风端 25% 渐变到远端 45% | 补偿近端动压偏高,这是均匀性的关键一步 |
| 箱内导流叶片 | 按 CFD 结果布置 2~3 道弧形导流板 | 消除箱内的旋涡死区 |
| 每段单独调风阀 | 电动/手动蝶阀,就地可锁 | 日常运行时可微调;换品种时重新锁定 |
西部大旗的做法是:把每个干燥"单元"做成完整单独的一套——循环风机 + 换热器 + 静压箱 + 均流板 + 调风阀。一个单元出问题,只影响一段,不必停机全线;换品种时也只要重设该单元的设定值。这比"一台大风机分管整条箱"的老结构简单耐用得多,成本确实高一点,但解决了绝大多数的不均匀问题。
四、原因③:布料厚度不均,是很常见也很容易被忽视的一个
4.1 机理
温度是"果",布料才是"因"。同样的风温、同样的带速,厚度差 20% 带来的后果远不止 20%:
| 变化项 | 影响 |
| 单位面积料量 | 增加 20% → 需要带走的水量增加 20% |
| 穿透阻力 | 增加约 25%~30%(随厚度非线性增长) |
| 内部扩散距离 | 增加 20% → 干燥时间约增加 30%~40%(近似与厚度平方相关) |
所以在实际工况下:薄的地方已经干透甚至焦了,厚的地方还在 13%——这时你去调温度、调风速都是隔靴搔痒,真正要解决的是布料器。
4.2 判定方法(三分钟就能做完)
停机,在网带出料端沿宽度方向用直尺插到底,量 7 个点的料层厚度:
厚度偏差 = 极差 ÷ 平均值 × 100% ≥ 10% → 必须整改布料系统 ≤ 5% → 合格(对应 30 mm 料层时偏差 ≤1.5 mm)
4.3 西部大旗的解法
| 装置 | 适用场景 | 效果 |
| 往复式布料器 | 片状、条状料(黄芪片、党参段) | 消除"中间堆、两边空" |
| 星形均料耙 | 易结块、易架桥的料(茯苓丁、根茎块) | 打散料团 |
| 定厚刮板(可调) | 所有料型,经济实用,效能稳定 | 强制限厚,把超厚部分推走 |
| 振动布料台 | 颗粒料、小粒径 | 靠微振动摊平 |
治理目标:料层厚度偏差 ≤±5%(偏差 ≤±2 mm)。
很多改造项目里,我们只加了一块可调定厚刮板,就把一条厚度偏差 18% 的网带线拉到 4%,改造费用不到 6 000 元。这个例子说明:不一定所有问题都要换主机。
五、原因④:多层共用风道,层与层之间在抢风
5.1 机理
多层网带(通常是三层或五层)优势是占地小。如若几层共用一条风道或一台风机,各层就是并联支路,而并联管路的风量按阻力自动分配:
上层:刚落料、含水率高、料层蓬松 → 阻力相对小 → 风量偏大 下层:已脱水收缩 → 空隙率下降 → 阻力上升 → 风量偏小 结果:上层过烘(焦化风险),下层含水率超标
更麻烦的是层间的串风:某一层排出的湿热风被下一层直接抽回去,把湿度带到下一段,形成"越往下越湿"的恶性循环。
5.2 判定方法
分别测每一层的穿透风速和进出风温差。正常应满足:
| 检查项 | 合格判定 |
| 三层穿透风速 | 相互偏差 ≤±8%;且都落在设计风速区间(一般 0.8~1.2 m/s) |
| 逐层风温 | 不是要求三层完全一样(那样不符合干燥梯度),但每层的横向 9 点温差必须各自 ≤±3℃ |
| 层间 RH | 下层的进风湿度不应比上层排风还高(否则存在串风) |
5.3 西部大旗的解法
| 措施 | 具体做法 |
| 每层单独干燥单元 | 每层、每段配单独的循环风机 + 换热器 + 调风阀,各自闭环 |
| 每段单独电动风阀 | 按出料含水率反馈微调该段风量,并支持单段隔离检修 |
| 风向逐层交替 | 上层向下穿透(下吹式),中层反向(上吹式),下层再交替 —— 使物料的正反两面交替迎风 |
| 层间落差翻料 | 物料从上层落入下层时经过翻料装置,整体翻转 180°,把上层紧贴网带的湿面翻到上层外侧,同时把内外层互换位置 |
| 每层厚度递减 | 上层可以铺厚些(此时含水高、不易焦),下层适当减薄(此时必须控温和防焦) |
**其中"落差翻料 + 风向交替"是西部大旗多层网带的标准配置,也是三层机能否真正做到均匀的关键。**没有翻料的多层机,本质上是"三条各自拉辞的单层"。
5.4 一个典型的表现对照
| 检查位置 | 无层间单设风道 | 有层间单设风道 + 翻料 |
| 上层出料含水率 | 6.8%(过烘) | 12.5% |
| 中层出料含水率 | 9.5% | 10.2% |
| 下层出料含水率 | 13.2%(未达标) | 9.1% |
| 出料综合极差 | 6.4 个百分点 | 3.4 个百分点(经回软均湿后 ≤1.5) |
六、原因⑤:热源侧扛不住——调节比不足与风量衰减
前四个原因都在箱体内部,这一个在箱外,但它往往是那"差 3℃"的真正来源。
6.1 三种典型表现
| 表现 | 根因 | 判定方法 |
| 温度呈锯齿状上下震荡,波峰波谷差 >3℃ | 燃烧机只有大火/小火两挡(开关式调节),没有中间态 | 记录 1 h 温度曲线,看是否有规律的锯齿 |
| 设定 58℃,实际长期停在 52℃ | 换热器积灰、换热面积不足,或风量衰减 | 测换热器进出水(气)温差与设计值对比 |
| 出炉段整段温度莫名偏低,且不断吸入冷风 | 排湿量大于补风量,箱内形成负压 | 用微压计测箱内相对压力,负压说明补风不足 |
6.2 西部大旗的解法
| 子系统 | 做法 | 指标 |
| 热源:比例调节 | 配比例调节燃烧机,调节比 30%~100%,连续无级调节 | 热风温度稳态波动 ≤±1.5℃ |
| 热源:四路同平台 | 生物质 / 天然气 / 蒸汽 / 电共用同一炉体平台,10 万~100 万大卡全系列 | 换燃料不必换机型 |
| 风量:变频循环风机 | 每段/每层单独变频;换热器积灰导致风量下降时,自动补转速维持设定风速 | 风速波动 ≤±5% |
| 压力:微正压运行 | 排湿与补风联锁,箱内维持 +5~+15 Pa | 冷空气不倒灌 |
| 循环风率 | 控制在 75%~85%,其余为排湿与补风 | 既节能又保证排湿能力 |
| 控制:PID + 湿度联锁 | 湿度不达标,温度不允许升到下一档;曲线可导出 | 消灭"跳段"操作 |
特别提示:**负压运行的网带机几乎不可能做到均匀。**一旦箱体处于负压,冷风会从进出料口、检修门缝各处渗入,且渗入量随开门次数变化——这是一个稳定的扰动源。检查这一点只需要一支电子微压计,五分钟出结果,建议每个季度查一次。
七、总表:五个原因、五个解法、一张单子核对
| # | 原因 | 现场表征 | 判定手段 | 西部大旗解法 | 治理后目标值 |
| ① | 边缘漏风 / 热风短路 | 两侧干得快甚至焦边,中间软 | 宽度方向 7 点风速扫描,两侧高于中间 | 弹性密封压板 + 挡料边 + 边缘导流条 + 进出口软帘 | 漏风率 ≤3% |
| ② | 无静压箱,布风喇叭口 | 正对风口处干,两侧湿 | 宽度 5~7 点风速,不均匀度 >±10% | 单元静压箱 + 梯度开孔均流板(25%→45%)+ 导流叶片 | 风速偏差 ≤±5% |
| ③ | 布料厚度不均 | 干湿呈条带状分布,且条带位置相对固定 | 停机插尺量 7 点厚度,偏差 ≥10% | 往复布料 + 星形均料耙 + 可调定厚刮板 | 厚度偏差 ≤±5%(≤±2 mm) |
| ④ | 多层抢风、层间串风 | 上层焦、下层湿;越往下越湿 | 分层测穿透风速,层间偏差 >±8% | 每层单独单元 + 电动风阀 + 风向逐层交替 + 层间翻料 | 层间风速偏差 ≤±8% |
| ⑤ | 热源调节比不足 / 风量衰减 / 负压 | 温度锯齿震荡;设定值达不到;端部温度低 | 记录 1 h 温度曲线;微压计测箱内压力 | 比例调节燃烧机 30%~100% + 变频风机 + 微正压补风 + PID | 稳态 ±1.5℃;箱内 +5~+15 Pa |
统一验收:满载稳定 30 min,每层 9 点温差 ≤±3℃(极差 ≤6℃)。
八、常见问题(FAQ)
Q1:我们已经是三层网带了,是不是层数越多越难均匀?
A:层数本身不是问题,是否每层单独设置。五层机如果每层都有循环单元与风阀,可以做到比"共用风道的三层机"更均匀。西部大旗做多层机时,这也是我们在多层项目上取舍层数时的判断依据。Q2:加装静压箱会不会导致风量下降、产能跟着掉?
A:如果只加箱体不加风机,会。正确做法是同步校核风机全压:静压箱本身会增加约 80~150 Pa 的阻力,需要把风机的全压余量一并考虑进去。改造前应先按第 3 章的方法计算,别装完才发现风量不够——这类"改完更糟"的项目我们接手过不止一次。Q3:网带跑偏会造成温度不均吗?
A:会,而且很容易被误判为热源问题。网带跑偏时,一侧料层被推向一边形成堆积,另一侧几乎空料,表现出来就是"一侧干一侧湿"。每次排查温度不均,第一步先看网带是否跑偏(查看张紧装置与纠偏轮),这一步零成本。Q4:能不能只靠加大风机风量解决?
A:不能盲目加。风量增加意味着更多动压,若不配套静压箱和均流板,反而会把布风不均匀放大。我们的经验是先满足"≤±5% 风速偏差"这个前置条件,再谈风量够不够。Q5:你们的 9 点温差 ±3℃ 是空载还是满载?
A:满载,且必须连续运行 30 min 以上稳定后再读。空载时没有料层阻力,风自然走得又匀又快,这个数据没有任何意义——遇到只能提供空载数据的供应商,建议直接把这一条写进技术协议。Q6:温度均匀了,出料含水率还是不均,为什么?
A:因为还有第四个变量:来料本身的含水率和规格是否一致。以黄芪为例,粗条与细条混装、含水率差到几个百分点,设备再均匀也烘不出一致的货。温度均匀是设备能负责的部分,规格一致是管理要达到的部分,两者缺一不可。Q7:设备运行三年突然开始不均了,先查什么?
A:按顺序查四件:① 换热器是否积灰;② 皮带是否松弛导致风机转速下降;③ 密封压条是否磨损;④ 网带是否有堵塞(料渣堵孔)。这四项占了"旧机失匀"成因的九成以上,且都是低成本修复项。附:这套方案在设备上怎么落地
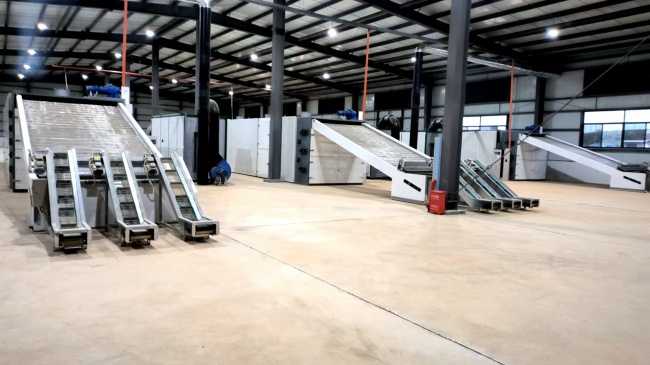
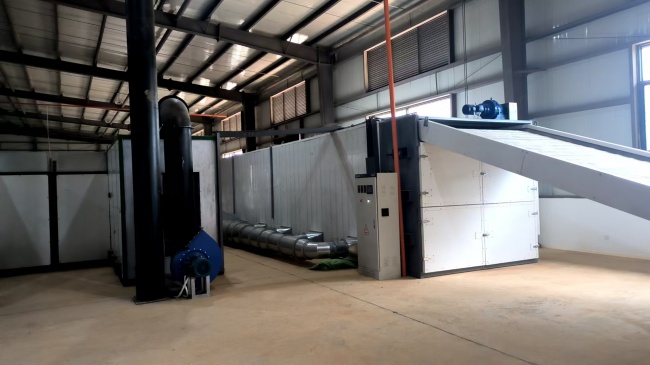
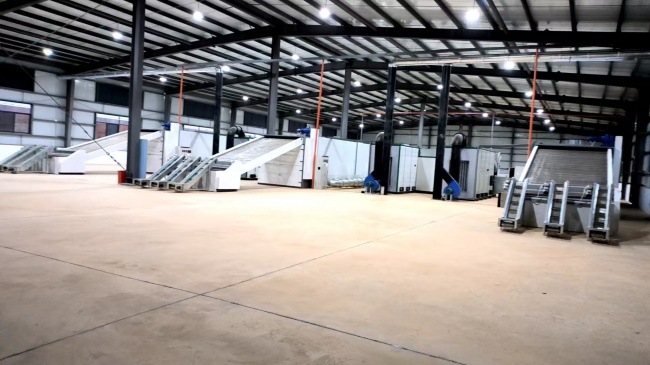
前面五类原因对应的成套解决办法,是四川西部大旗(四川中智齐运通用设备有限公司)网带式烘干机的标准构成:每个干燥单元=循环风机(变频)+ 换热器 + 单元静压箱 + 梯度开孔均流板 + 调风阀,多层机型再叠加风向逐层交替与落差翻料装置;箱体与网带之间采用弹性密封压板 + 双侧挡料边,配合微正压补风,把边缘漏风率压到 3% 以内。
热源侧配套的是自主研发的热风炉(生物质 / 天然气 / 蒸汽 / 电四路热源同平台,10 万~100 万大卡全系列)与比例调节燃烧机(调节比 30%~100%),配合分段 PID 与湿度联锁,热风温度稳态波动 ≤±1.5℃;上述每一项都可折算进技术协议的验收条款——拿不到指标的设备,参数再漂亮也没有意义。
四川西部大旗制造基地位于四川德阳广汉·旌阳,专注烘干装备 19 年,产品涵盖热风炉、燃烧机、网带式 / 滚筒式烘干机、静态推车烘房、空气能热泵烘干房,服务中药材、果蔬、肉制品、木材、纸管等行业。
注意:本文所列为工程诊断经验与典型工况经验值。文中涉及的计算示例受物料形态、产地品种、季节海拔、设备使用年限影响,做参考,具体设备诊断与改造方案应在现场实测后确定。
网站介绍 | XML地图 | 联系我们 | 版权声明| 网站地图TXT
四川报讯网版权所有 未经允许 请勿复制或镜像 Copyright © 2012-2019 http://www.cqbxunw.cn, All rights reserved.